Artykuł sponsorowany
Jak dociski wpływają na przezbrojenie i prowadzenie materiału w frezowaniu krótkoseryjnym
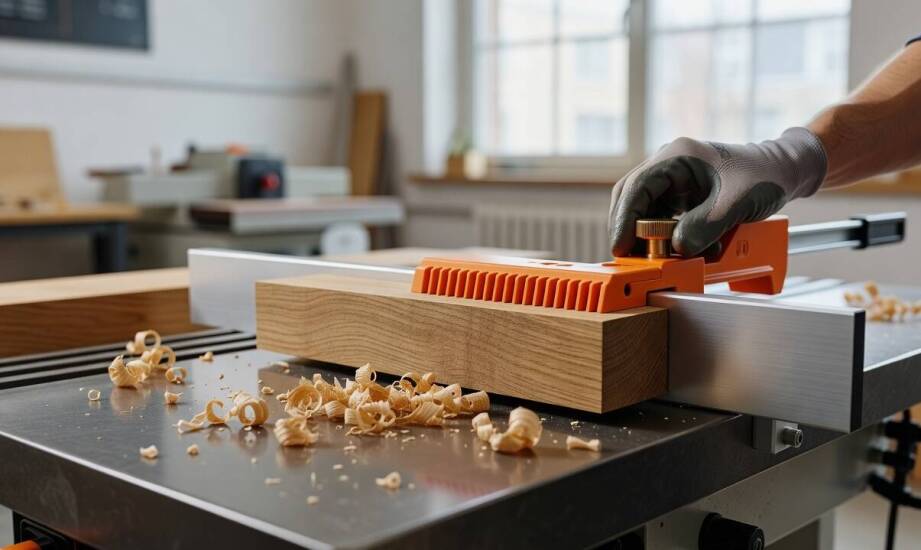
Przy frezowaniu krótkoseryjnym docisk decyduje nie tylko o jakości powierzchni i dokładności wymiarów, ale również o czasie potrzebnym na przygotowanie stanowiska do kolejnego detalu. Niewłaściwie dobrany lub ustawiony element wydłuża przezbrojenie i podnosi ryzyko kolizji lub uszkodzenia obrabianego materiału. Zrozumienie mechaniki działania poszczególnych mocowań pozwala zoptymalizować proces i zredukować przestoje maszyny.
Przeczytaj również: Praca tymczasowa w sektorze usług – jakie korzyści oferuje agencja?
Stabilność prowadzenia i różnice w konstrukcji docisków
W cyklach produkcyjnych o niewielkich nakładach liczy się łatwy dostęp do obrabianego elementu, bezproblemowa zmiana pozycji oraz niezmienny punkt nacisku. Operator maszyny musi często modyfikować ustawienia między poszczególnymi partiami materiału. Mechanizm regulacji wysokości i kąta powinien pozwalać na precyzyjne odtworzenie parametrów roboczych bez konieczności przeprowadzania dodatkowych pomiarów. Odpowiednio dobrane dociski do frezarki wpływają bezpośrednio na stabilność prowadzenia surowca wzdłuż przykładnicy. Przekłada się to na zmniejszenie liczby poprawek, mniejszy odsetek braków i krótszy całkowity czas cyklu.
Przeczytaj również: Rola specyfikacji technicznych w procesie cięcia laserowego
Konstrukcje rolkowe, grzebieniowe i boczne zachowują się zupełnie inaczej podczas operacji wymagających rygorystycznego trzymania wymiaru. Model rolkowy umożliwia jednokierunkowy posuw i minimalizuje tarcie dzięki zastosowaniu łożyskowanego, obrotowego elementu. Ułatwia to płynne przesuwanie detalu bez utraty początkowej siły nacisku. Regulacja wysokości w tego typu rozwiązaniach odbywa się zazwyczaj za pomocą prostej dźwigni mimośrodowej lub śruby trapezowej. Pozwala to na błyskawiczną zmianę konfiguracji stanowiska między kolejnymi seriami.
Przeczytaj również: Jakie są korzyści z używania opakowań PET w branży medycznej?
Wersja grzebieniowa, nazywana powszechnie piórową, zapewnia stały nacisk boczny lub górny na krawędź surowca i skutecznie zapobiega jego odrzuceniu przez obracające się wrzeciono. Wymaga ona jednak bardzo dokładnego dopasowania do grubości każdej frezowanej partii. W przypadku częstych zmian przekroju materiału, brak mechanizmu szybkiej regulacji potrafi zauważalnie wydłużyć czas przygotowania maszyny do pracy. Z kolei mechanizm boczny mocuje element bezpośrednio do rowków teowych stołu roboczego. Daje to wysoką precyzję przy frezowaniu większych, masywnych kształtów, ale jego fizyczny montaż i demontaż pochłania najwięcej czasu.
Sposób zamocowania osprzętu wpływa na stopień odsłonięcia narzędzia skrawającego i ryzyko powstania trwałych śladów na drewnie. Zbyt wysoko ustawiona rolka może zgubić fizyczny kontakt przy obróbce bardzo cienkich desek, prowadząc do wibracji. Zbyt mocno dokręcony sprężysty grzebień zostawia natomiast podłużne wgniecenia na miękkich gatunkach drewna, takich jak sosna czy świerk. Szczęka docisku bocznego, jeśli zbyt mocno wystaje w strefę roboczą, zwiększa ryzyko bezpośredniej kolizji z pracującym frezem.
Dopasowanie osprzętu do geometrii obrabianego detalu
Przy ostatecznym doborze rozwiązania do specyfiki zakładu należy uwzględnić kształt obrabianego elementu oraz planowaną częstotliwość zmian ustawień. Dla prostych, powtarzalnych listew i desek doskonale sprawdza się hybrydowa kombinacja docisku rolkowego z grzebieniowym. Taki zintegrowany układ gwarantuje szybkie przezbrojenie maszyny bez jednoczesnej utraty powtarzalności wymiarowej. Elementy o bardzo nieregularnych krawędziach lub detale wymagające jednoczesnej obróbki z kilku stron wymuszają zastosowanie solidnych docisków bocznych. Wymagają one co prawda dłuższego ustawienia wstępnego, ale zapewniają sztywne trzymanie skomplikowanych brył podczas agresywnego wybierania materiału.
Intensywna eksploatacja w profesjonalnych zakładach stolarskich i meblarskich wymaga osprzętu wykonanego z materiałów o podwyższonej trwałości. Spółka SPOROL z Koszwał koło Gdańska od 1988 roku realizuje precyzyjną obróbkę skrawaniem metali oraz stopów aluminium. Zakład wykonuje wieloseryjne toczenie CNC i frezowanie CNC stali nierdzewnych, metali nieżelaznych oraz twardych tworzyw sztucznych. Przedsiębiorstwo produkuje również dedykowane komponenty mechaniczne dla maszyn stolarskich, takie jak dociski sprężysto-rolkowe, rolki szlifierskie oraz zaawansowane mechanizmy posuwu DSIM. Firma obsługuje producentów z branży drzewnej i maszynowej, dostarczając precyzyjnie wykonane części zamienne w oparciu o wieloletnie doświadczenie technologiczne.
Wpływ mocowania na bezpieczeństwo i czas pracy
Wybór konkretnej metody stabilizacji materiału bezpośrednio rzutuje na bezpieczeństwo fizyczne operatora i czas potrzebny na przygotowanie całego stanowiska obróbczego. System pozwalający na sprawną modyfikację parametrów bez użycia dodatkowych kluczy skraca czas przezbrojenia i obniża ryzyko pomyłek przy częstych zmianach asortymentu. Przemyślane połączenie kilku różnych typów mocowań na jednym stole frezarskim daje największą elastyczność roboczą. Zapewnia to utrzymanie powtarzalnej jakości frezowania przy jednoczesnym zachowaniu odpowiedniej płynności procesów produkcyjnych w zakładzie.
Kategorie artykułów
Polecane artykuły

Praca tymczasowa w sektorze usług – jakie korzyści oferuje agencja?

Przyszłość kół zębatych T5 – jakie innowacje nas czekają?

Wpływ szlifu na wycenę pierścionka z brylantem
